
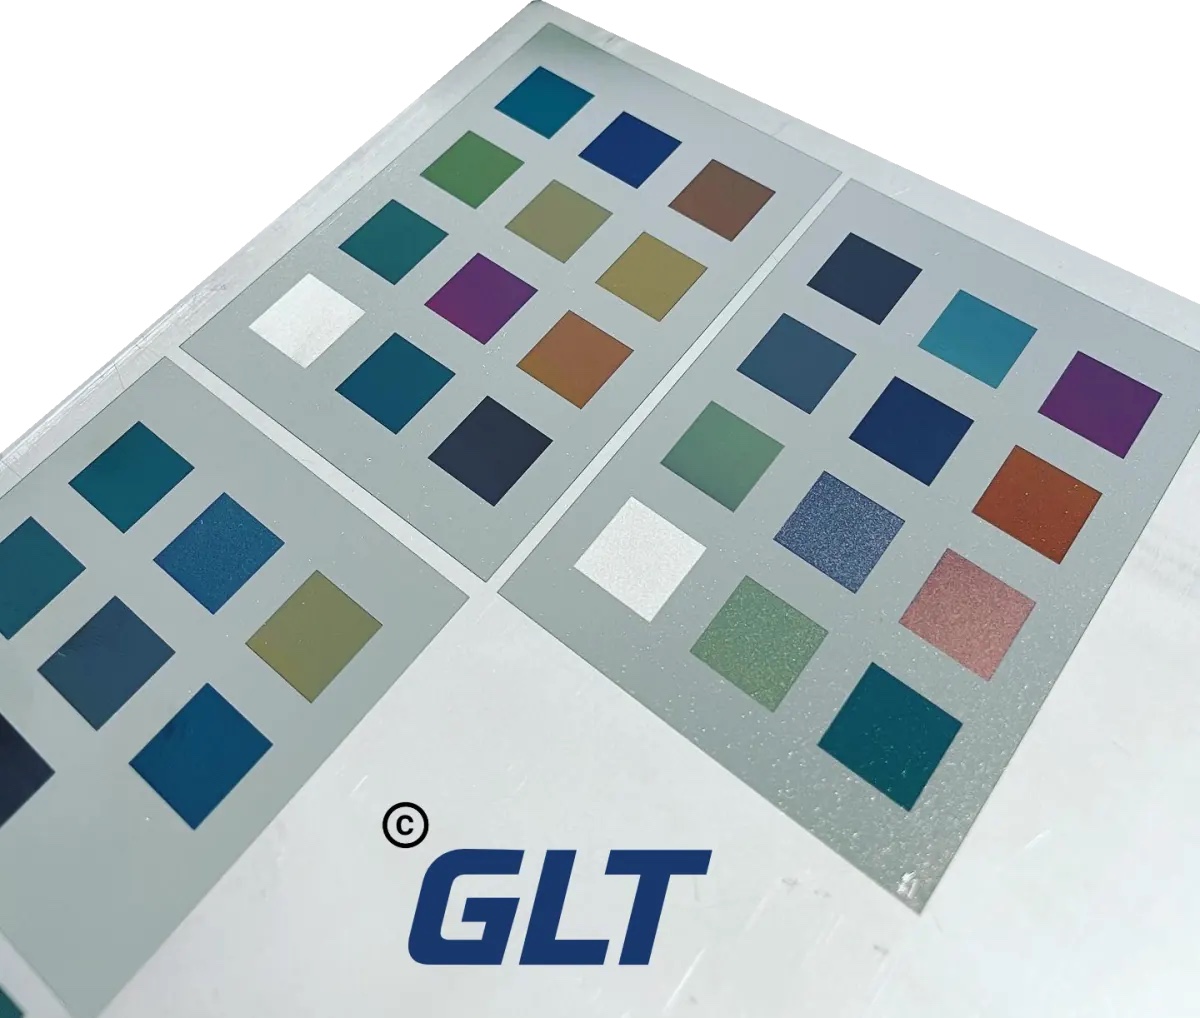
Die Anlassbeschriftung auf Edelstahl ist das Verfahren, das wir am häufigsten auf Instrumenten, Typenschildern und Lebensmittelmaschinen sehen. Der Laser färbt die Oberfläche ein, ohne Material abzutragen. Es bleibt also weder ein Grat noch eine Vertiefung zurück, in der sich Schmutz oder Keime festsetzen könnten. Wer das Verfahren in der Serie sicher fahren will, sollte wissen, was dabei in den obersten Nanometern des Werkstoffs passiert, denn davon hängen Farbe und Korrosionsschutz ab.
Was bei der Anlassbeschriftung im Edelstahl passiert
Ein Faserlaser mit 1064 nm erwärmt die Oberfläche punktuell auf einige hundert Grad Celsius. Der Stahl schmilzt dabei nicht, oxidiert aber sehr schnell. Sauerstoff aus der Umgebungsluft reagiert mit Eisen und Chrom, und an der Oberfläche wächst eine Oxidschicht. Sie ist je nach Parametern nur einige zehn bis wenige hundert Nanometer dick.
Der Vorgang ist derselbe, den Sie von Anlauffarben neben einer Schweißnaht kennen. Beim Lasern setzen Sie die Wärme allerdings Linie für Linie, sodass die Schicht nur dort wächst, wo Text oder Code stehen sollen. Weil kein Material verdampft, bleibt die Rauheit der Oberfläche praktisch unverändert. Mit dem Finger spüren Sie eine Anlassbeschriftung nicht.
Anlassfarben: warum die Schichtdicke die Farbe bestimmt
Die Farben entstehen ohne Pigment. Licht wird an der Oberseite der Oxidschicht und an der Grenzfläche zum Metall reflektiert, die beiden Anteile überlagern sich, und je nach Schichtdicke löschen sich bestimmte Wellenlängen aus. Physikalisch ist das dieselbe Interferenz wie bei einem Ölfilm auf Wasser.
Daraus folgt eine feste Reihenfolge. Mit wachsender Schichtdicke läuft die Farbe von Strohgelb über Gold und Braun zu Violett und Blau, danach folgen weitere, blassere Töne. Über die eingebrachte Wärme wählen Sie eine Stelle auf dieser Skala aus. Ein echtes Rot oder ein reines Weiß kommt darauf nicht vor.
Interferenzfarben ändern sich mit dem Blickwinkel, ein Blau kann von der Seite violett wirken. Das sollte der Kunde vor der Freigabe am Muster gesehen haben. Und die Farbtreue hängt stark am Werkstück: Ein dünnes Blech staut die Wärme anders als ein massiver Block, und auf einer geschliffenen Oberfläche sieht dieselbe Schicht anders aus als auf einer gebeizten.
Schwarz anlassen für Codes und Instrumente
Für die Kennzeichnung zählt fast immer Schwarz. Ein tiefschwarzer Anlasston auf blankem Edelstahl liefert den höchsten Kontrast, und genau den brauchen Kameras beim Lesen eines DataMatrix-Codes. Schwarz entsteht auf anderem Weg als die Farben. Die Schicht ist dicker und fein strukturiert, sie streut das einfallende Licht mehrfach und schluckt den größten Teil davon.
Für UDI-Codes auf chirurgischen Instrumenten ist das schwarze Anlassen das Standardverfahren, weil die Fläche glatt bleibt und sich gut reinigen lässt. Wie die Kennzeichnung dort mit Aufbereitung und Sterilisation zusammenspielt, beschreiben wir im Beitrag zu chirurgischen Instrumenten. Farben nutzen Kunden eher für Design, Logos oder eine visuelle Zuordnung, etwa Größen in einem Instrumentensatz. Für maschinenlesbare Codes sind sie die zweite Wahl.
Wie korrosionsbeständig ist die Anlassbeschriftung auf Edelstahl?
Edelstahl schützt sich über eine dünne, chromreiche Passivschicht. Beim Anlassen wandert Chrom in die neu entstehende Oxidschicht, und direkt darunter kann der Stahl leicht an Chrom verarmen. Das ist derselbe Mechanismus, wegen dem man Schweißnähte beizt. Je mehr Wärme Sie einbringen, desto ausgeprägter ist der Effekt.
Anlassen bleibt trotzdem das schonendste Laserverfahren für Edelstahl. Damit die Markierung beständig bleibt, bringen Sie nur so viel Energie ein, wie der Kontrast braucht. Dazu kommt die Wahl des Werkstoffs. Austenitische Sorten wie 1.4404 verzeihen mehr als martensitische Instrumentenstähle, die von Haus aus weniger Chrom im Gefüge gelöst haben. Bei kritischen Bauteilen folgt nach dem Lasern eine Passivierung, etwa mit Zitronensäure nach ASTM A967, die die Chromoxidschicht wieder aufbaut.
Ob die Kombination hält, zeigt nur ein Test an echten Teilen. Bewährt sind ein Salzsprühnebeltest nach ISO 9227 oder bei Medizinprodukten eine Serie von Aufbereitungszyklen mit Ihrem Reiniger und Ihrem Autoklaven. Planen Sie das ein, bevor Sie die Parameter für die Serie freigeben.
Parameter: Flächenenergie statt Einzelwerte
Beim Anlassen bestimmt die Energie pro Fläche das Ergebnis. Sie ergibt sich aus der Leistung, geteilt durch Markiergeschwindigkeit und Linienabstand. Dieselbe Farbe erreichen Sie mit mehreren Kombinationen, solange diese Größe gleich bleibt.
Typisch für das Anlassen sind ein sehr enger Linienabstand im Bereich von 0,01 bis 0,03 mm, eine hohe Pulsfrequenz, damit sich die Pulse stark überlappen, und eine moderate Geschwindigkeit. Viele Anwender arbeiten leicht defokussiert, weil der größere Spot die Wärme gleichmäßiger verteilt. Den Startpunkt finden Sie am schnellsten mit einem Testraster, bei dem Sie zwei Größen systematisch variieren. Wie das geht, steht im Beitrag Laserparameter einstellen.
Typische Störgrößen in der Serie
Wenn Farben im Lauf einer Serie wandern, liegt es selten am Laser. Häufige Ursachen sind Wärmestau bei großen Flächen, eine andere Charge mit abweichender Oberfläche oder ein Bauteil, das nicht exakt in der Fokusebene liegt. Am Rand des Markierfelds trifft der Strahl schräger auf, auch das verschiebt den Farbton. Eine feste Vorrichtung, kurze Pausen bei großen Farbflächen und ein Referenzmuster je Charge halten den Prozess stabil.
Welcher Laser für die Anlassbeschriftung
Für Edelstahl ist der Faserlaser mit 1064 nm die richtige Quelle. Einen gleichmäßigen Schwarzton schafft in vielen Fällen auch ein Q-Switched-Laser. Sobald Sie Farben reproduzierbar treffen oder die Wärme sehr fein dosieren wollen, brauchen Sie einen MOPA-Faserlaser, weil Pulsdauer und Frequenz dort freie Parameter sind. Den Unterschied der beiden Bauarten erklären wir unter MOPA oder Q-Switched.
Unsere Beschriftungslaser arbeiten mit MOPA-Technik bei 1064 nm. Für Einzelteile und kleine bis mittlere Serien ist der GRAVIS Faserlaser als Arbeitsplatzsystem der Laserklasse 1 ausgelegt, für die Integration in eine Linie der INTEGRA und für große Bauteile oder automatisierte Abläufe der GLX500. Alle drei entwickeln und fertigen wir in Rüthen.
Muster auf Ihrem Werkstoff
Wie gut eine Anlassbeschriftung hält und welcher Farbton auf Ihrer Oberfläche entsteht, zeigt am Ende Ihr eigenes Bauteil. Schicken Sie uns zwei oder drei Teile aus der Serie, nennen Sie Werkstoff, Oberfläche und spätere Belastung. Wir ermitteln die Parameter und liefern die Muster mit den Einstellungen zurück. Mehr zum Werkstoff allgemein lesen Sie unter Edelstahl lasern, die Anfrage geht direkt über den Kontakt.